Un comprador envió una vez una foto de una toalla de playa «premium» al por mayor que había pasado del verde azulado a un gris irregular tras una sola tarde junto a la piscina. La toalla incluía una pequeña etiqueta de cuidado muy ordenada. Dicha etiqueta prácticamente no significaba nada. La fijación del color en una toalla de playa se prueba a nivel de fibra, frente a agentes agresivos específicos y en condiciones controladas. Un símbolo de lavado no indica a nadie cómo se comporta el tinte al entrar en contacto con agua clorada, sal, radiación UV y restos de protector solar, todo ello durante la misma tarde.
Esa distinción adquiere mayor relevancia en el ámbito al por mayor, pues la diferencia entre un informe de laboratorio favorable y una toalla que resiste toda una temporada real en la playa suele reducirse a una única variable: si las pruebas abarcaron las exposiciones adecuadas o únicamente las más sencillas.
Los agentes agresivos a los que realmente se expone una toalla de playa
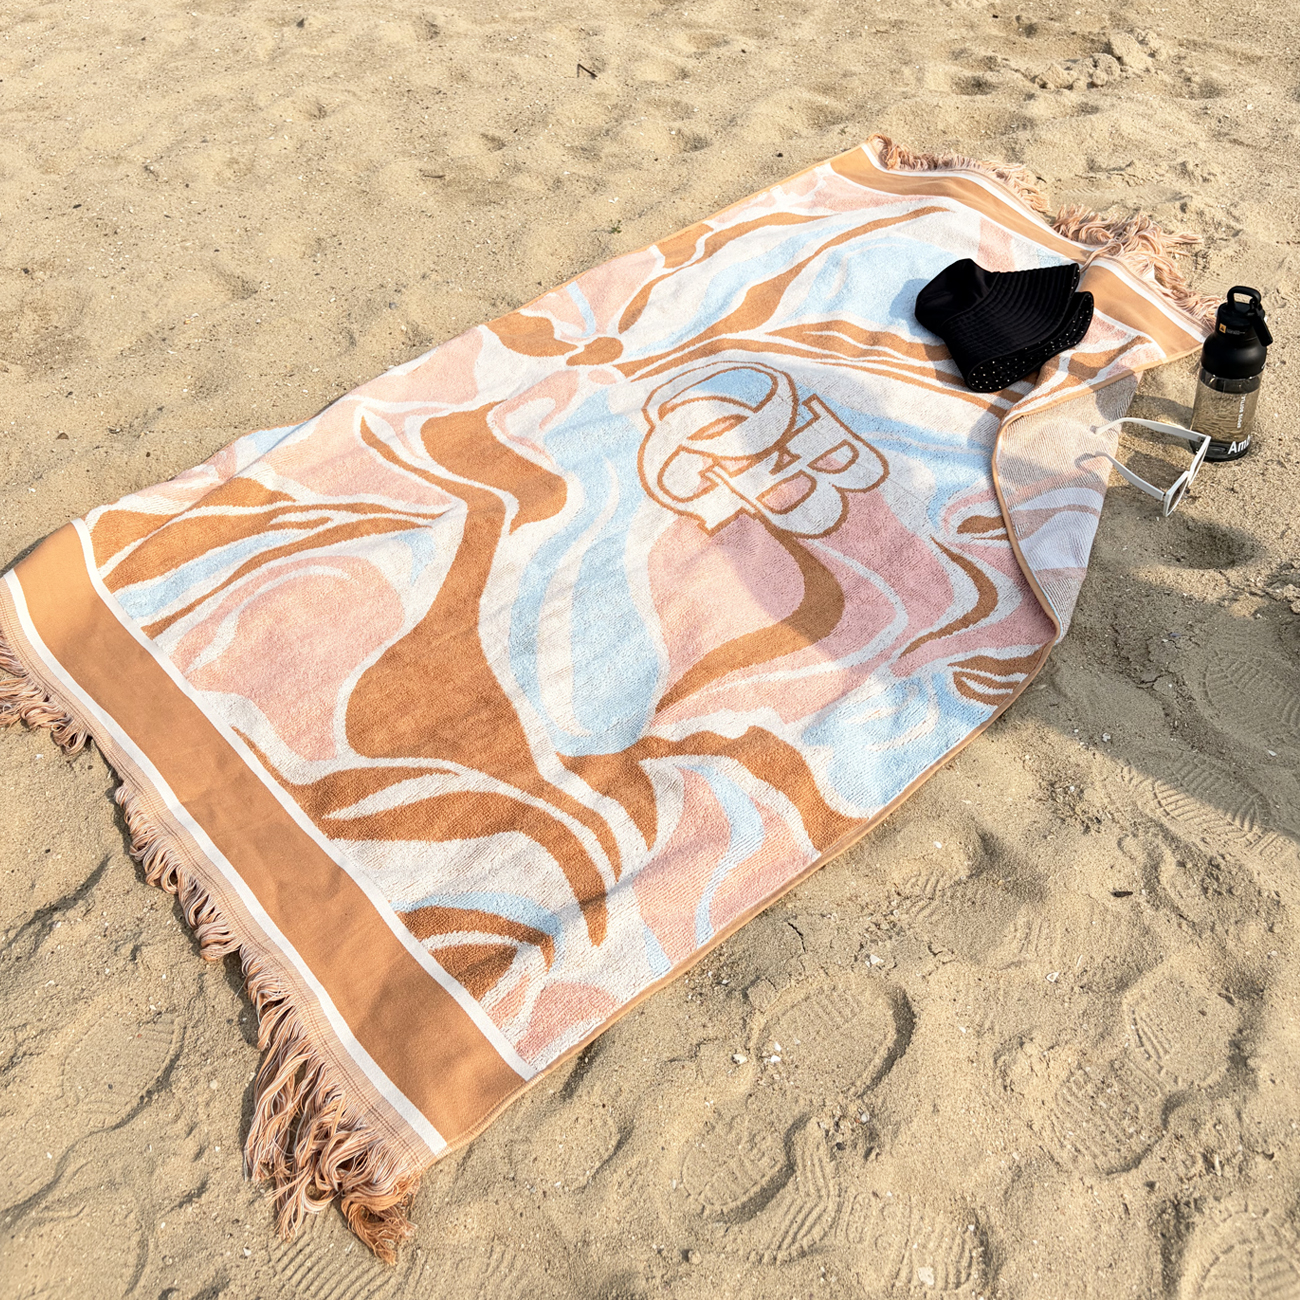
Una toalla de playa no es una toalla de baño que casualmente viaja. El perfil de exposición es fundamentalmente distinto. Permanece a pleno sol durante horas, se envuelve alrededor de un cuerpo mojado recién salido del agua clorada de una piscina, absorbe agua de mar, se arrastra por la arena y luego pasa tiempo enrollada en un automóvil caliente antes del siguiente lavado. Cada una de esas condiciones ataca el colorante mediante un mecanismo diferente.
La radiación UV rompe los enlaces químicos en el cromóforo, la parte de la molécula del colorante responsable del color. El cloro activo oxida las estructuras del colorante, y su efecto se intensifica con el calor y la humedad. El cloruro de sodio presente en el agua de mar normalmente no destruye directamente el colorante, pero sí modifica el entorno iónico en la superficie de la fibra y puede provocar la migración del colorante, especialmente en toallas de algodón tipo terciopelo con pelo denso. La fricción, tanto en seco como en húmedo, permite comprobar si el colorante se encuentra simplemente sobre la superficie o si realmente se ha unido a la fibra. Una toalla que supera una prueba básica de lavado puede seguir fallando ante cualquiera de esas tensiones específicas del entorno playero.
Interpretar las pruebas fundamentales de fijación del color sin perderse entre los códigos
El panorama de ensayos se divide en dos sistemas principales: ISO y AATCC. Los compradores mayoristas se encuentran con ambos, según el lugar de fabricación de la toalla y el mercado al que va destinada. La tabla siguiente compara, lado a lado, las pruebas relevantes para el entorno playero, de modo que sus diferencias resulten evidentes sin necesidad de consultar catálogos de normas.
| Exposición |
Método ISO |
Método AATCC |
Condición clave de ensayo para toallas de playa |
| Agua clorada |
ISO 105-E03 |
AATCC TM190 |
El cloro activo a 20 mg/l es el nivel de referencia para batas y toallas de playa |
| Agua de mar |
ISO 105-E02 |
AATCC TM107 (agua) |
Inmersión en solución salina, seguida de secado y evaluación frente a escalas grises |
| Luz |
ISO 105-B02 |
AATCC TM16 |
Exposición a arco de xenón, calificada frente a referencias de lana azul |
| Frotando |
ISO 105-X12 |
AATCC TM8 / TM116 |
Descoloración en seco y en húmedo, siendo la fricción en húmedo la que revela más claramente los defectos en las impresiones |
| Lavado |
ISO 105-C06 |
AATCC TM61 |
Ciclos de lavado acelerados, evaluando el cambio de tono y la transferencia de color |
La concentración de cloro en agua merece una pausa reflexiva. La norma ISO 105-E03 especifica 20 mg/l para accesorios de playa, mientras que los trajes de baño se ensayan a 50 mg/l y 100 mg/l, ya que estos permanecen sumergidos en el agua de piscina durante períodos más prolongados y con mayor frecuencia. Una toalla ensayada únicamente a la concentración aplicable a trajes de baño no está sobreensayada; sin embargo, un proveedor que presenta una alta resistencia al cloro sin indicar la concentración empleada no ha facilitado al comprador información útil. La condición de ensayo es parte integral del resultado.
Donde las pruebas mayoristas de solidez cromática fallan silenciosamente
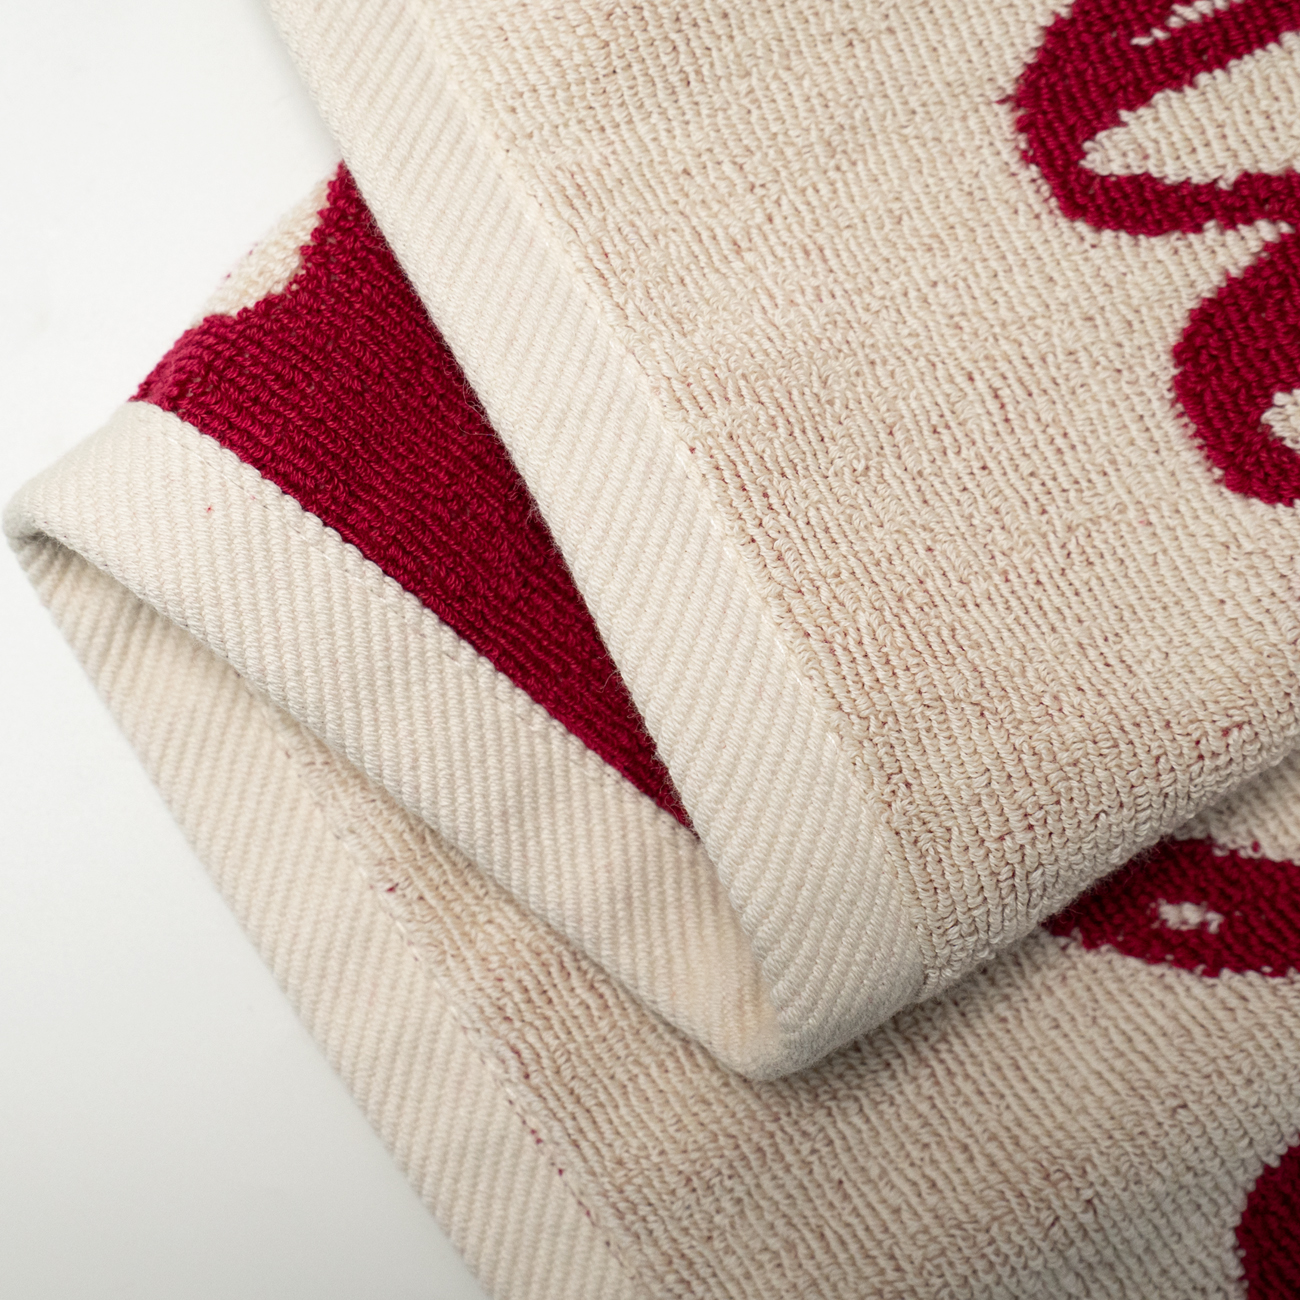
La falla más común en la solidez al color de las toallas de playa al por mayor no es un tinte deficiente, sino un tinte adecuado aplicado sobre una materia prima inconsistente. El tejido de felpa es un tejido de bucle, y la densidad de los bucles, el retorcido del hilo y el contenido de humedad durante el baño de tinte afectan directamente la cantidad de tinte que absorbe efectivamente el algodón. Dos lotes pueden utilizar la misma fórmula de tinte reactivo y obtener distintos niveles de solidez al color porque los hilos provienen de diferentes lotes de hilatura con distinto contenido de cera o pectina.
Un escenario de una fábrica de toallas en Jiangsu ilustra este punto. Una producción para un programa de piscinas hoteleras utilizó la misma fórmula de tinte en tres lotes de tejido. El primer lote superó la prueba de frotamiento húmedo con calificación 4. El segundo descendió a calificación 3 en el tono más oscuro, y el tercero mostró manchas visibles en la tira multifibra tras la prueba con agua clorada. La causa raíz no fue el tinte. El tercer lote se había tejido con un lote de hilo que contenía mayor cantidad residual de cera, lo cual bloqueó la penetración del tinte en el núcleo de la fibra. El tinte superficial lucía correcto bajo iluminación D65, pero no se había fijado donde debía. La acción correctiva consistió en un paso de desengrase revisado antes del teñido, no en una nueva fórmula de color.
Ese es el tipo de detalle técnico que un informe de laboratorio no revela. También explica por qué las pruebas de solidez del color en la etapa al por mayor deben vincularse a la trazabilidad por lote. Un resultado de prueba sobre una muestra de un día de producción dice muy poco acerca de la carga de contenedores del mes siguiente, a menos que los insumos textiles estén controlados.
Lo que el número de calificación indica y no indica
La calificación se realiza en una escala del 1 al 5. Para el cambio de tono, el 5 significa ausencia de cambio visible y el 1 indica un cambio severo. Para la coloración, se aplica la misma escala a cada tira de fibra del tejido adyacente multifibra, y es frecuente obtener calificaciones intermedias (por ejemplo, 3,5). Una calificación de 4 en agua clorada suena sólida, y para muchos programas minoristas lo es. Sin embargo, dicho número solo resulta significativo cuando el comprador conoce las condiciones de exposición, las condiciones de iluminación empleadas para la evaluación y si representa una única muestra o el promedio de un lote.
La clasificación de la resistencia a la luz añade otra capa. Los resultados suelen expresarse en comparación con referencias de lana azul, donde un número mayor de lana azul indica una velocidad más lenta de decoloración bajo la misma exposición. Una toalla clasificada frente a lana azul 6 conservará su color durante más tiempo bajo sol intenso que una clasificada frente a lana azul 4, pero las horas reales de exposición solar detrás de esa clasificación dependen de la duración de la prueba y del nivel de irradiación. Citar un número de lana azul sin especificar el método de ensayo equivale a citar la velocidad máxima de un automóvil sin indicar si el motor estaba en marcha.
También existe una limitación honesta que debe declararse claramente. Las pruebas de laboratorio son simulaciones aceleradas, no garantías. Una toalla que supera la norma ISO 105-E03 a 20 mg/l soportará un uso normal en piscina, pero una inmersión repetida en un jacuzzi mal mantenido, con alto contenido de cloro y alto pH, aún puede degradar el color más rápidamente de lo que predice la prueba. Las pruebas de solidez cromática reducen el riesgo; no eliminan el efecto del modo en que el usuario final trata el producto.
Creación de un protocolo de ensayo más inteligente para pedidos al por mayor
Un protocolo de ensayo al por mayor viable comienza antes de la producción en masa, no después. El primer paso consiste en exigir una muestra de laboratorio previa a la producción o una toalla de muestra sometida a ensayos mediante los métodos específicos aplicables a entornos playeros, incluyendo en el informe de ensayo la norma utilizada, la condición de exposición y la calificación tanto para el cambio de tono como para la manchabilidad. Un simple sello de «aprobado» no es suficiente.
El segundo paso consiste en vincular el ensayo aprobado a un lote de producción y repetir un conjunto reducido de ensayos al inicio, en mitad y al final de la serie. En el caso de toallas estampadas, el frotamiento húmedo y el agua clorada merecen especial atención, ya que la pasta de impresión se deposita sobre la superficie de forma distinta a la pila teñida. En los tonos oscuros, la resistencia a la luz y el frotamiento húmedo suelen ser los puntos débiles habituales. El menú de ensayos debe adaptarse al riesgo identificado, no a una lista de comprobación fija.
El tercer paso consiste en realizar una pequeña comprobación en condiciones reales, además de los datos de laboratorio. Lave una toalla de producción tres veces a 40 °C con detergente normal, sumérjala en agua salada durante una hora y séquela al aire libre, directamente bajo el sol. Esto no sustituye las pruebas ISO ni AATCC, pero permite detectar la brecha entre una muestra controlada de laboratorio y una toalla terminada, con costuras, dobladillos y un panel impreso.
Mofisi una empresa textil con sede en Jiangsu, especializada en toallas y batas de playa desde 2004, lleva a cabo controles de fijación del color como parte de su flujo general de calidad en lotes, con trazabilidad a nivel de lote hasta las materias primas textiles. La ventaja para un comprador mayorista no radica en un único número de certificación, sino en la capacidad de vincular un resultado de ensayo con el hilo real, el lote de tinte y la línea de acabado específicos detrás de un envío: precisamente allí es donde comienzan la mayoría de los problemas de color y donde también pueden resolverse la mayoría de ellos.
 EN