Un acheteur a un jour envoyé une photo d’une serviette de plage « haut de gamme » en gros qui était passée du bleu-vert à un gris tacheté après une seule après-midi au bord de la piscine. La serviette était accompagnée d’une petite étiquette d’entretien soignée. Elle ne signifiait presque rien. La solidité des couleurs d’une serviette de plage est testée au niveau des fibres, face à des facteurs de stress spécifiques et dans des conditions contrôlées. Un symbole de lavage ne révèle à personne comment le colorant réagit lorsqu’il entre en contact avec de l’eau chlorée, du sel, des rayons UV et des résidus de crème solaire, le tout pendant la même après-midi.
Cette distinction revêt une importance encore plus grande au niveau du gros, car l’écart entre un rapport de laboratoire concluant positivement et une serviette capable de résister à toute une saison à la plage n’est souvent qu’une seule variable : savoir si les tests ont couvert les expositions réelles ou seulement les plus simples.
Les facteurs de stress auxquels une serviette de plage est réellement exposée
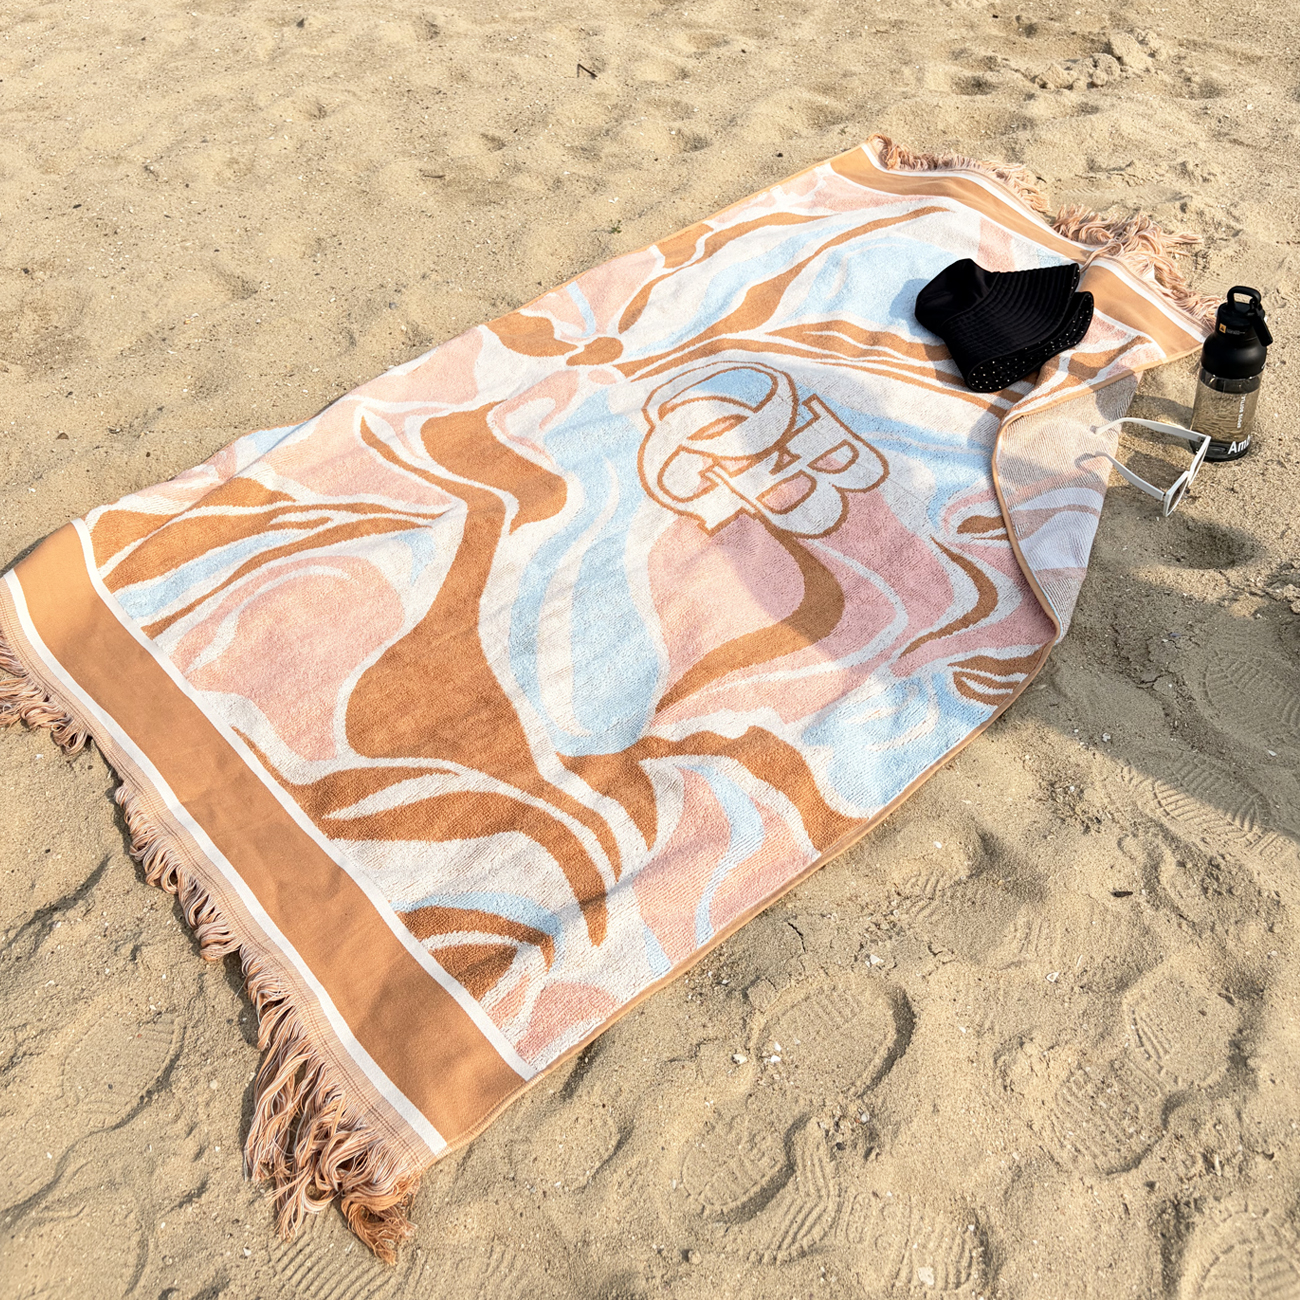
Une serviette de plage n’est pas une serviette de bain qui se retrouve par hasard en déplacement. Le profil d’exposition est fondamentalement différent. Elle reste des heures au soleil direct, s’enroule autour d’un corps mouillé sorti tout juste d’une eau de piscine chlorée, absorbe de l’eau de mer, est traînée sur du sable, puis passe un certain temps roulée en boule dans une voiture chaude avant le prochain lavage. Chacune de ces conditions attaque les colorants selon un mécanisme différent.
Les rayons ultraviolets rompent les liaisons chimiques dans le chromophore, c’est-à-dire la partie de la molécule de colorant responsable de la couleur. Le chlore actif oxyde les structures du colorant, et cet effet s’accentue sous l’effet combiné de la chaleur et de l’humidité. Le chlorure de sodium présent dans l’eau de mer ne détruit généralement pas le colorant de façon directe, mais il modifie l’environnement ionique à la surface de la fibre et peut favoriser la migration du colorant, notamment sur les éponges en coton bouclées à forte épaisseur. Le frottement, à sec comme à l’humide, permet de vérifier si le colorant est simplement déposé en surface ou s’il est réellement lié à la fibre. Un linge qui réussit un test de lavage de base peut toutefois échouer à chacun de ces stress spécifiques aux plages.
Comprendre les essais fondamentaux de solidité des coloris sans se perdre dans les codes
Le paysage des essais se divise en deux grands systèmes : ISO et AATCC. Les acheteurs en gros sont confrontés à l’un ou l’autre selon le lieu de fabrication du linge et celui où il sera commercialisé. Le tableau ci-dessous présente côte à côte les essais pertinents pour les plages afin d’en faire ressortir clairement les différences, sans avoir à consulter les catalogues de normes.
| Exposition |
Méthode ISO |
Méthode AATCC |
Condition d’essai clé pour les serviettes de plage |
| Eau chlorée |
ISO 105-E03 |
AATCC TM190 |
Le chlore actif à 20 mg/l constitue le niveau de référence pour les peignoirs et serviettes de plage |
| Eau de mer |
ISO 105-E02 |
AATCC TM107 (eau) |
Immersion dans une solution saline, puis séchage et évaluation selon les échelles grises |
| Lumière |
ISO 105-B02 |
AATCC TM16 |
Exposition au rayonnement d’arc xénon, notée par rapport aux références en laine bleue |
| Frottant |
ISO 105-X12 |
AATCC TM8 / TM116 |
Décoloration à sec et à l’humide, la friction à l’humide étant la plus révélatrice pour les imprimés |
| Lavage |
ISO 105-C06 |
AATCC TM61 |
Cycles de lavage accélérés, avec évaluation de la variation de teinte et des transferts de couleur |
La concentration en eau chlorée mérite une attention particulière. La norme ISO 105-E03 prescrit 20 mg/l pour les accessoires de plage, tandis que les maillots de bain sont testés à 50 mg/l et à 100 mg/l, car ils restent bien plus longtemps et bien plus fréquemment en contact avec l’eau des piscines. Tester une serviette uniquement à la concentration prévue pour les maillots de bain ne constitue pas un sur-test, mais un fournisseur qui communique une résistance élevée au chlore sans préciser la concentration utilisée ne fournit aucune information exploitable à l’acheteur. La condition d’essai est aussi importante que le résultat.
Là où les essais professionnels de solidité des couleurs échouent discrètement
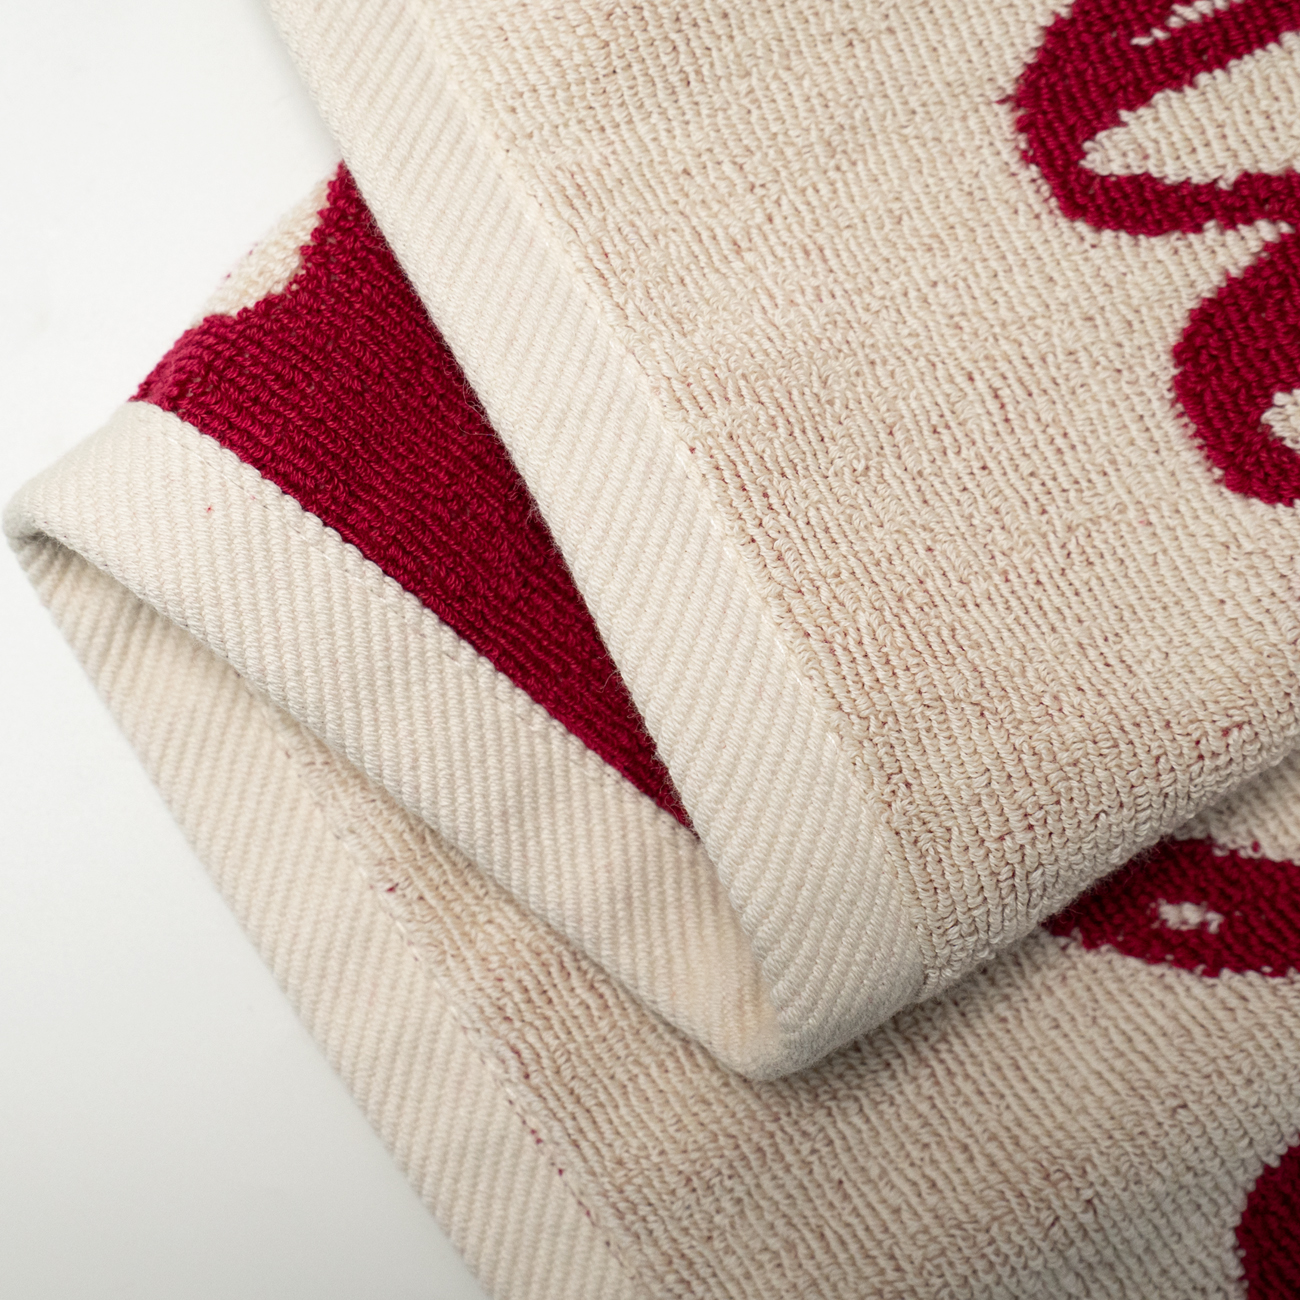
L’échec le plus courant en matière de solidité des couleurs des serviettes de plage vendues en gros n’est pas dû à une mauvaise teinture. Il est causé par une bonne teinture appliquée sur un support incohérent. Le tissu éponge est un tissu à bouclettes, et la densité des boucles, la torsion du fil ainsi que la teneur en humidité au moment de la teinture modifient toutes la quantité de colorant réellement absorbée par le coton. Deux lots peuvent utiliser la même recette de colorant réactif et présenter une solidité différente, car les fils proviennent de lots de filature distincts, présentant des teneurs variables en cire ou en pectine.
Un scénario issu d’une usine de serviettes dans le Jiangsu illustre ce point. Une série de production destinée à un programme hôtelier pour piscine a utilisé la même formule de teinture sur trois lots de tissu. Le premier lot a obtenu la note 4 au test de frottement humide. Le deuxième lot a obtenu la note 3 sur la nuance plus foncée, et le troisième a présenté des taches visibles sur la bande multifibre après le test en eau chlorée. La cause racine n’était pas la teinture. Le troisième lot avait été tissé à partir d’un lot de fil présentant une teneur résiduelle en cire plus élevée, ce qui avait bloqué la pénétration de la teinture au cœur de la fibre. La teinture en surface paraissait correcte sous éclairage D65, mais elle ne s’était pas fixée là où cela était requis. L’action corrective a consisté à réviser l’étape de dégraissement avant la teinture, et non à élaborer une nouvelle formule de couleur.
Il s’agit du genre de détail technique qu’un rapport de laboratoire ne révèle pas. C’est aussi pourquoi les essais de solidité des couleurs au stade grossiste doivent être liés à la traçabilité par lot. Un résultat d’essai sur un échantillon prélevé un jour donné de production renseigne très peu sur la cargaison expédiée le mois suivant, à moins que les matières premières textiles soient strictement contrôlées.
Ce que le numéro de classe indique et ne permet pas de déduire
L’évaluation s’effectue sur une échelle de 1 à 5. Pour la variation de teinte, un score de 5 signifie aucune modification visible, tandis qu’un score de 1 indique une modification sévère. Pour les taches, la même échelle s’applique à chaque bande de fibre du tissu adjacent multifibre, et les demi-notes sont courantes. Un score de 4 obtenu avec de l’eau chlorée semble élevé, et il l’est effectivement pour de nombreux programmes commerciaux. Toutefois, ce chiffre n’a de sens que si l’acheteur connaît les conditions d’exposition, les conditions d’éclairage utilisées pour l’évaluation, et s’il correspond à un seul échantillon ou à une moyenne de lot.
L’évaluation de la tenue à la lumière ajoute une couche supplémentaire. Les résultats sont souvent exprimés par rapport aux références en laine bleue : plus le numéro de laine bleue est élevé, plus la décoloration est lente sous la même exposition. Une serviette classée selon la laine bleue 6 conservera sa couleur plus longtemps sous un soleil intense qu’une serviette classée selon la laine bleue 4, mais la durée réelle d’exposition au soleil réel correspondant à cette classification dépend de la durée du test et du niveau d’irradiance. Citer un numéro de laine bleue sans préciser la méthode d’essai revient à citer la vitesse maximale d’une voiture sans préciser si le moteur tournait.
Il convient également de mentionner honnêtement une limitation évidente. Les essais en laboratoire sont des simulations accélérées, non des garanties. Une serviette qui réussit l’essai ISO 105-E03 à 20 mg/l résistera à une utilisation normale en piscine, mais une immersion répétée dans un spa mal entretenu, à forte concentration de chlore et à pH élevé, peut tout de même dégrader la couleur plus rapidement que ne le prévoit l’essai. Les essais de tenue des couleurs réduisent les risques. Ils n’éliminent pas l’effet du mode d’utilisation du produit par l’utilisateur final.
Élaborer un protocole d’essai plus intelligent pour les commandes en gros
Un protocole d’essai en gros opérationnel commence avant la production en série, et non après. La première étape consiste à exiger un échantillon préliminaire (« lab dip ») ou une serviette d’échantillonnage testée selon des méthodes spécifiques aux conditions de plage, le rapport d’essai indiquant clairement la norme appliquée, les conditions d’exposition ainsi que la note attribuée tant pour la variation de teinte que pour le transfert de couleur. Un simple cachet « conforme » ne suffit pas.
La deuxième étape consiste à lier l’essai approuvé à un lot de production et à répéter un ensemble d’essais réduit au début, au milieu et à la fin de la série. Pour les serviettes imprimées, les essais de frottement humide et d’exposition à l’eau chlorée méritent une attention particulière, car la pâte d’impression repose à la surface différemment de la boucle teinte. Pour les teintes foncées, la tenue à la lumière et le frottement humide constituent généralement les points faibles. La sélection des essais doit suivre les risques identifiés, et non une liste de contrôle figée.
La troisième étape consiste à réaliser un petit test en conditions réelles, en complément des données de laboratoire. Lavez une serviette de production trois fois à 40 °C avec une lessive ordinaire, laissez-la tremper une heure dans de l’eau salée, puis faites-la sécher à l’air libre, au soleil direct. Ce test ne remplace pas les essais ISO ou AATCC, mais il permet de détecter l’écart entre un échantillon de laboratoire contrôlé et une serviette finie comportant des coutures, des ourlets et un panneau imprimé.
MOFISI , un fabricant textile basé dans la province du Jiangsu, spécialisé dans les serviettes et les peignoirs de plage depuis 2004, intègre des contrôles de solidité des couleurs dans son processus qualité en série, avec une traçabilité par lot jusqu’aux matières premières textiles. L’avantage pour un acheteur en gros ne réside pas dans un simple numéro de certification. Il réside dans la capacité à relier un résultat d’essai au fil réel, au lot de teinture et à la ligne de finition spécifiques ayant produit une livraison donnée — c’est précisément à ces niveaux que surviennent la plupart des problèmes de couleur, et c’est aussi là qu’ils peuvent le plus souvent être résolus.
 EN